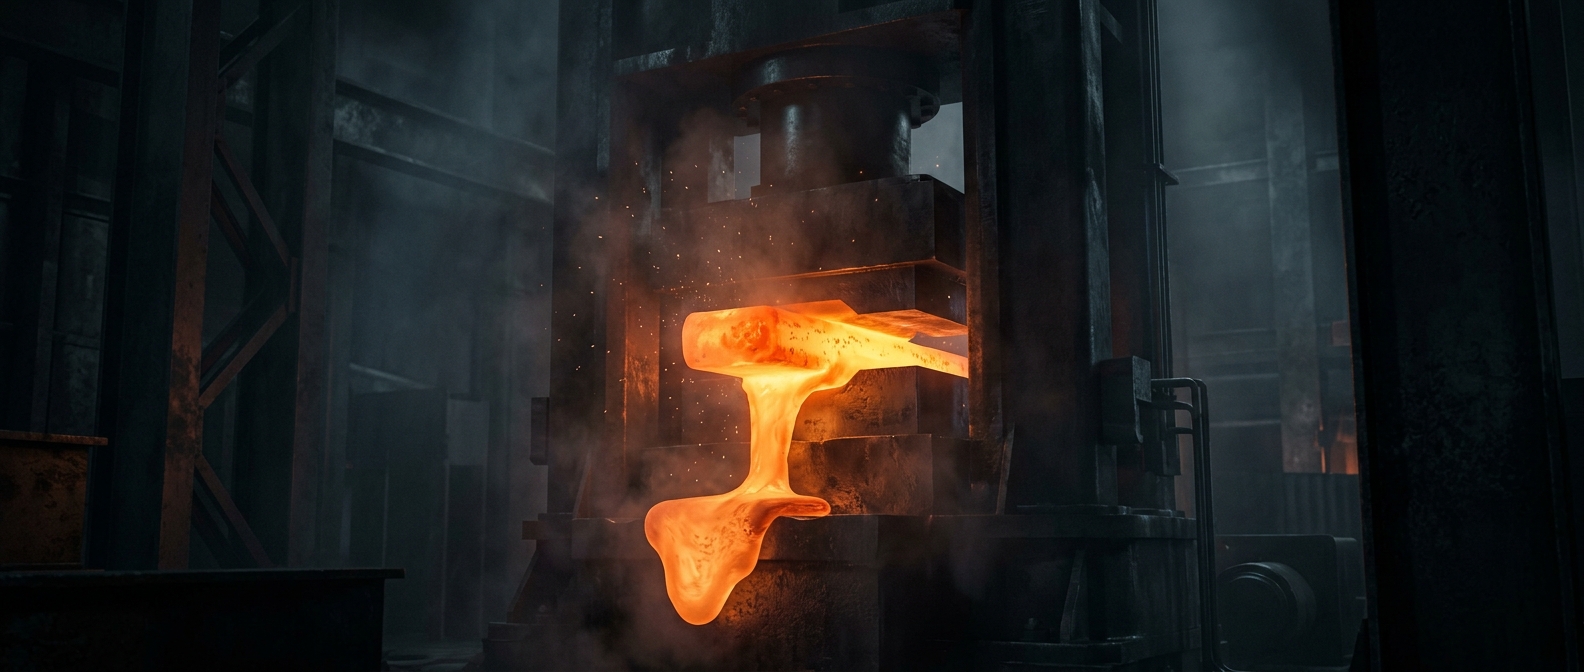
Форма отверстия задаёт сечение профиля
Внутри пресса металл не льётся, как жидкость. Нагретая заготовка размягчена настолько, что под большим давлением может пластически деформироваться — менять форму, не распадаясь на части. Пуансон давит на неё и заставляет металл течь через отверстие в матрице, то есть прочной формообразующей детали пресса.
Контур отверстия определяет поперечное сечение изделия. Если в матрице предусмотрены выступы и полости, металл обтекает их и выходит профилем со сложной геометрией: например, с пазами или внутренними каналами. При этом по всей длине сохраняется одна и та же форма сечения.
Давление превращает заготовку в длинную деталь
Пока пресс продолжает толкать металл, из матрицы выходит непрерывная полоса профиля. Это не сборка из отдельных частей: материал проходит через отверстие как единое целое. После выхода его охлаждают и разрезают на отрезки нужной длины.
Здесь важна согласованность температуры, усилия пресса и конструкции матрицы. Слишком трудно проталкиваемая заготовка или неудачное распределение потока могут помешать металлу заполнить все участки сложного контура. Поэтому матрица должна не только иметь нужный рисунок, но и направлять металл так, чтобы он выходил равномерно.
Так один нагретый кусок металла превращается в длинную деталь с повторяющимся сечением — именно поэтому методом прессования удобно получать профили, которые иначе пришлось бы собирать из нескольких элементов.