Почему маленькая вещь печатается так долго
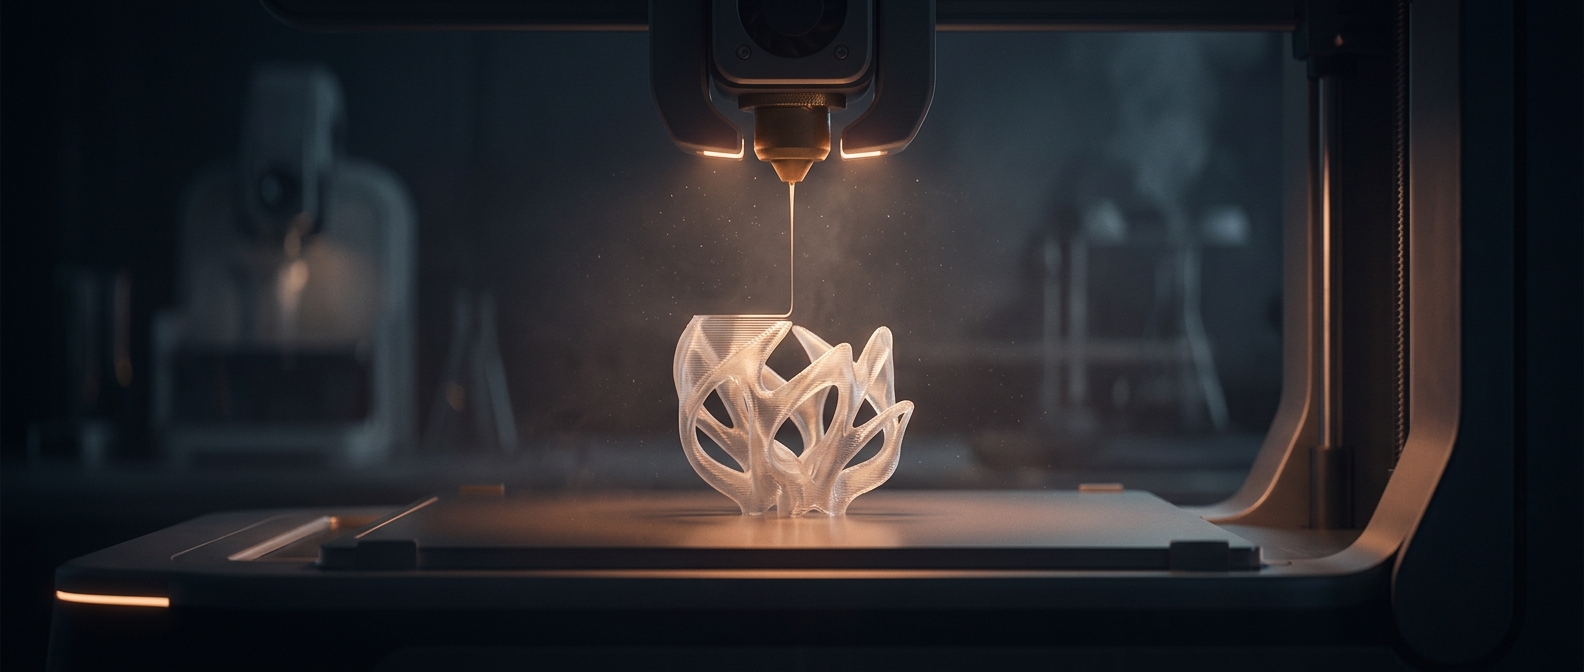
3D-принтер не вырезает готовую безделушку из пластмассового бруска. Он собирает её из тонких горизонтальных слоёв: сопло нагревает пластиковую нить, выдавливает её и прокладывает по заданному маршруту. Затем платформа или печатающая головка смещается на долю миллиметра, и начинается следующий слой.
Поэтому небольшой предмет может потребовать много времени: принтеру нужно пройти сотни или тысячи узких траекторий, а каждый слой должен успеть остыть и сохранить форму. Высота вещи — лишь часть дела. Полая фигурка с тонкими стенками иногда печатается быстрее, чем низкая деталь со сложным рельефом и плотным заполнением.
Скорость приходится менять на качество
Печатающая головка не может без последствий двигаться всё быстрее. Если пластик не успевает равномерно плавиться и ложиться на предыдущий слой, возникают неровности, пропуски или слабые соединения. А на мелких деталях слишком быстрый проход может стереть тонкие элементы или смазать контуры.
Время также уходит на перемещения сопла между разными участками, смену направления и создание временных опор под нависающие части. Эти опоры принтер строит вместе с моделью, хотя после печати их обычно удаляют. Если нужны более гладкая поверхность или надёжная форма, приходится уменьшать толщину слоёв и печатать медленнее — слоёв становится больше.
Деталь важнее размера
В программе для подготовки модели можно ускорить печать, изменив толщину слоёв, скорость, плотность внутреннего заполнения или ориентацию предмета на платформе. Но у каждой настройки есть цена: меньше материала и времени — иногда менее прочная вещь; более тонкие слои — более аккуратная поверхность, но более долгий процесс.
Четырнадцать часов — это не время, за которое принтер «думает» над безделушкой. Это сумма тысяч аккуратных движений, каждое из которых добавляет к модели крошечный участок. Поэтому форму предмета и способ его печати часто можно понять по самому времени: сложность скрыта не в габаритах, а в маршруте, который должен пройти расплавленный пластик.